


Beskrivelse
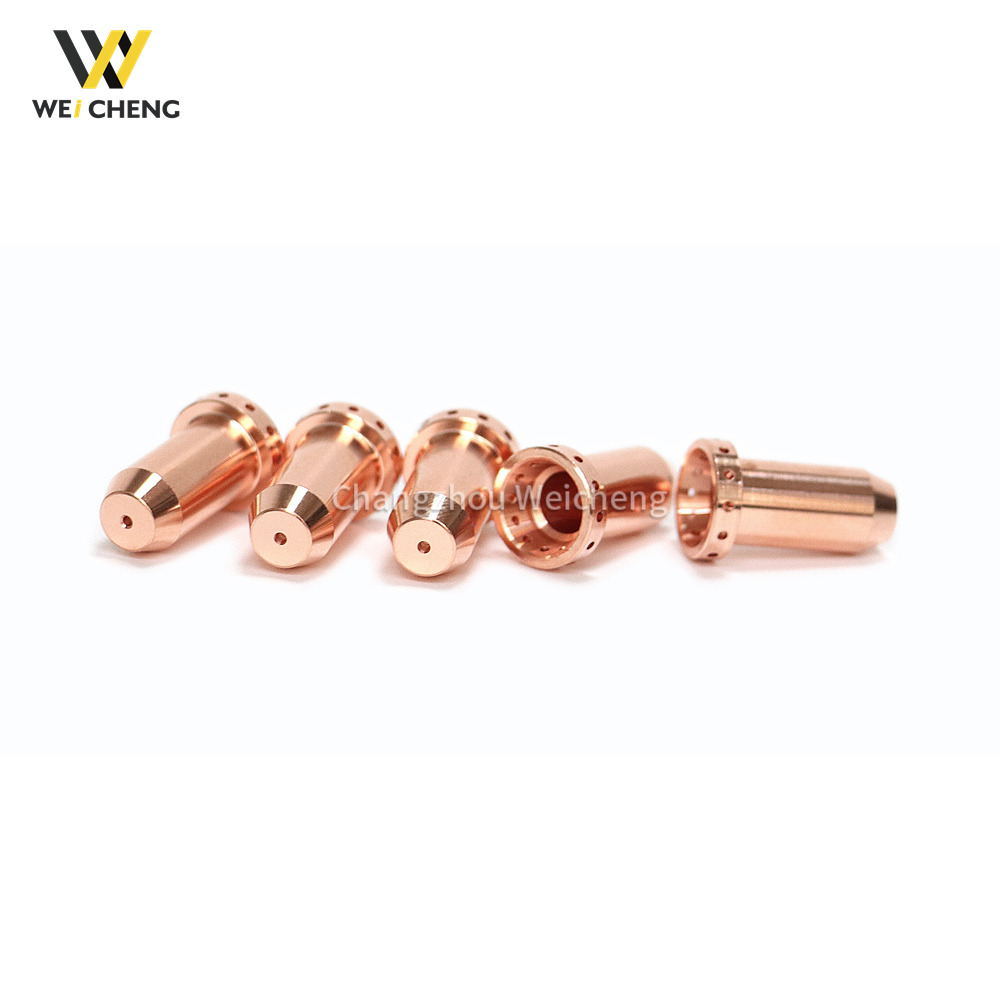
SL40 9-0094 Trækspids: Det essentielle forbrugsmateriale til ubesværet trækskæring af høj kvalitet
Introduktion: Revolutionerende manuel plasmaskæring med træk-og-skær enkelhed
I det dynamiske miljø med vedligeholdelsesværksteder, fabrikationsbåse og feltservice er behovet for en plasmaskæringsproces, der både er hurtig og tilgivende, altafgørende. For operatører af Hypertherm® SL40 plasmasystemet, SL40 9-0094 Trækspids er ikke kun et forbrugsmateriale – det er nøglen, der låser op for systemets mest brugervenlige og produktive skæretilstand: trækskæring. Denne specialiserede komponent forvandler den manuelle skæreoplevelse ved at lade brænderen hvile direkte på arbejdsemnet, hvilket eliminerer behovet for præcis, stabil håndhøjdekontrol og muliggør ensartede snit af høj kvalitet med bemærkelsesværdig lethed.
I modsætning til standoff-dyser, der kræver at opretholde en specifik bueafstand, er den SL40 9-0094 Trækspids er konstrueret til direkte kontakt. Dens design inkorporerer en holdbar, forsænket dyse omgivet af et offertrækskjold, som fysisk styrer lommelygten langs metaloverfladen. Denne intuitive metode reducerer operatørens træthed drastisk, fremskynder skæring på tyndere materialer og minimerer træningstiden. Denne artikel tjener som din definitive guide til at forstå design, fordele og optimal brug af SL40 9-0094 Trækspids, som viser, hvorfor det er det foretrukne valg for fagfolk, der værdsætter hastighed, enkelhed og pålidelige resultater i manuelle skæreapplikationer.
Udviklet til kontakt: The Design Philosophy of the Drag Tip
De SL40 9-0094 Trækspids er en forbrugsdel, der er specielt designet til at muliggøre den patenterede Træk skjold skæreteknik. Dens kerneinnovation ligger i dens todelte konstruktion: en holdbar kobberdyse, der er anbragt koncentrisk i et proprietært, højtemperaturkomposit trækskjold. Skjoldets forlængede frontflade er konstrueret til at glide jævnt på arbejdsemnet, idet den fysisk indstiller den korrekte buelængde (standoff-afstand) automatisk.
Når der trykkes på brænderens aftrækker, starter pilotbuen inden i den afskærmede kop. Når lysbuen overføres til emnet, begynder skæringen. Operatøren trækker blot brænderen langs skærelinjen. Trækskjoldet bærer den fysiske kontakt og slid, beskytter den kritiske dyseåbning og sikrer en ensartet klippehøjde. Dette eliminerer bueflimmer og ujævne snit, der er almindelige, når man forsøger at holde en afstandsafstand manuelt, især på lange eller indviklede former.
Vigtigste fordele ved SL40 9-0094 Træk Tip:
-
Eliminerer krav om stabil hånd: Ingen grund til at opretholde en perfekt afstandsafstand, hvilket gør rene snit opnåelige for operatører på alle niveauer.
-
Reducerer operatørtræthed: Tillader brænderen at blive understøttet af emnet, hvilket frigør operatøren til at fokusere på vejledning og hastighed.
-
Hurtigere skæring på tyndt materiale: Optimeret til hurtige, rene snit på metalplader og materialer op til ca. 3/16″ (5 mm).
-
Enestående skærekonsistens: Producerer ensartet snit- og kantkvalitet langs hele skærebanen, ideel til skabeloner og mønstre.
-
Forlænget dyselevetid: Det offermodstandsskjold absorberer kontaktslid og beskytter den dyrere dysekomponent mod beskadigelse.
Tekniske specifikationer & Præstationssammenligning
Forstå, hvornår du skal bruge SL40 9-0094 Trækspids versus en standard afskærmet dyse er afgørende for optimale resultater. Følgende tabel tydeliggør sondringen.
| Parameter | SL40 9-0094 Trækspids (trækskæring) | SL40 standard skærmet dyse (standoff cutting) | Bedste brugsscenarie |
|---|---|---|---|
| Primær skæremetode | Direkte kontakt (“Træk-og-klip”) | Hold en præcis afstandsafstand (typisk 1/16″ – 1/8″) | Træk: Hurtige, enkle manuelle snit. Standoff: Tykkere plade, affasninger, præcision. |
| Ideel materialetykkelse | Op til 16/3″ (5 mm) Blødt stål | 1/8″ til systemkapacitet (f.eks. 1/2″ til SL40) | Træk: Plader, HVAC, lysmåler. Standoff: Generel fremstilling, strukturel. |
| Operatørfærdighed påkrævet | Lav til moderat | Moderat til Høj (for konsekvent standoff) | Træk: Ideel til træning, højhastighedsproduktion. |
| Skærekvalitet på tyndt materiale | Fremragende & Meget konsekvent | Kan være inkonsekvent, hvis afstanden varierer | Trækspids giver overlegen gentagelighed på tynde ark. |
| Slidpunkt for forbrugsvarer | Offertrækskjold (kan udskiftes) | Dyseflade & Bore | Trækskjold er designet til at blive slidt og beskytter dysen. |
| Proceshastighed | Meget hurtig for passende tykkelser | Styret af operatørens evne til at opretholde hastighed/standoff | Træk muliggør maksimal manuel hastighed med konsistens. |
Visuel hjælp: *(Forestil dig en infografik med to illustrationer side om side. Venstre: En operatør, der jævnt trækker brænderen med spidsen 9-0094 langs en linje, hvilket giver et lige snit. Til højre: En operatør, der kæmper for at opretholde en stabil buehøjde med en standarddyse, hvilket resulterer i en bølget skærelinje.)*
Materialevidenskab: Holdbarhed gennem lagdelt beskyttelse
Levetiden og ydeevnen af SL40 9-0094 Trækspids er et resultat af dets intelligente design i to materialer. Det indre dyse er fremstillet af kobber med høj ledningsevne med en beskyttende belægning, svarende til standarddyser, ansvarlig for at indsnævre plasmabuen.
Den sande innovation er den ydre træk skjold. Denne komponent er støbt af en proprietær, fiberforstærket keramisk komposit. Dette materiale er valgt for dets enestående kombination af egenskaber:
-
Høj temperatur modstand: Modstår strålevarmen fra lysbuen og smeltet metal uden at deformeres eller smelte.
-
Slidstyrke: Den hårde, glatte overflade glider over mølleskala og ru overflader med minimalt slid.
-
Elektrisk isolering: Forhindrer skjoldet i at blive en del af det elektriske kredsløb, hvilket sikrer sikkerhed og korrekt lysbueoverførsel.
-
Kontrolleret offerbeklædning: Den er designet til at blive slidt jævnt over tid, hvilket giver en klar visuel indikator for udskiftning, før dysen udsættes for beskadigelse.
Ideelle anvendelsesscenarier
De SL40 9-0094 Trækspids udmærker sig i applikationer, hvor hastighed, brugervenlighed og ensartethed på tyndere materialer er topprioriteterne:
-
Fremstilling af metal: Perfekt til HVAC-kanaler, elektriske kabinetter og lette strukturelle komponenter.
-
Opretholdelse & Reparationsoperationer (MRO): Hurtig udskæring af beskadigede sektioner, ændring af beslag eller trimning af bolte på stedet.
-
Automotive reparation & Tilpasning: Skæring af kropspaneler, udstødningskomponenter eller fremstilling af specialdele.
-
Nedrivning og skrotbehandling: Hurtig opskæring af lette materialer, armeringsjern eller rør.
-
Kunstnerisk metalarbejde og skiltning: Giver kunstnere mulighed for at følge komplekse skabeloner eller frihåndsdesign med lethed og kontrol.
Systemintegration: Det komplette sæt til trækskæring
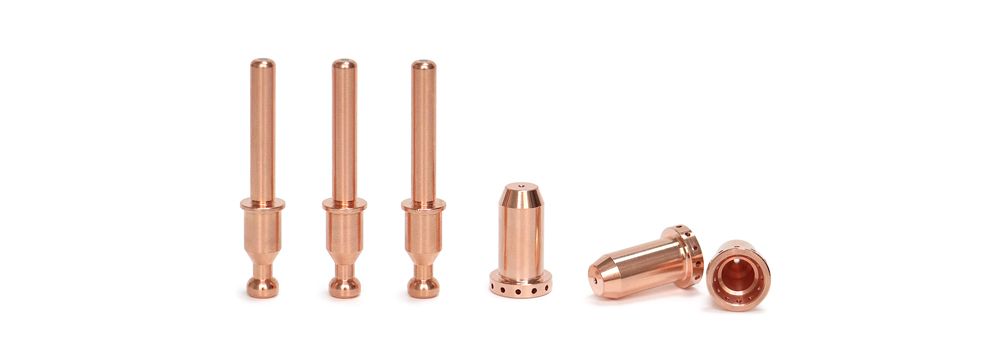
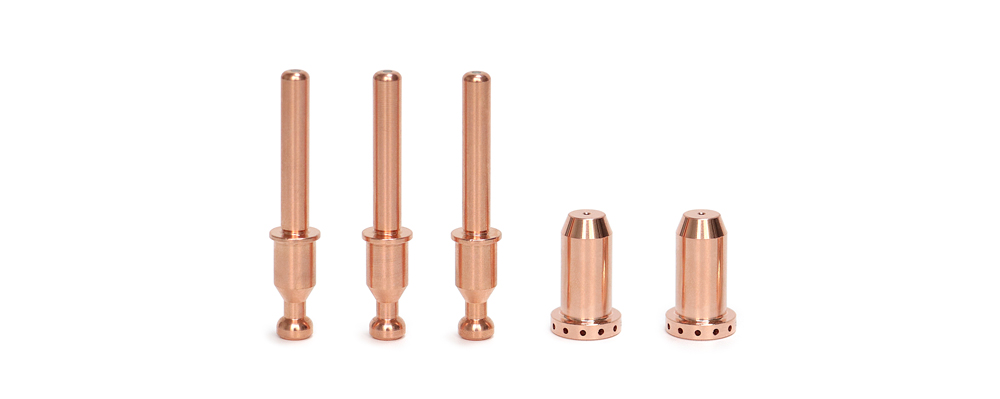
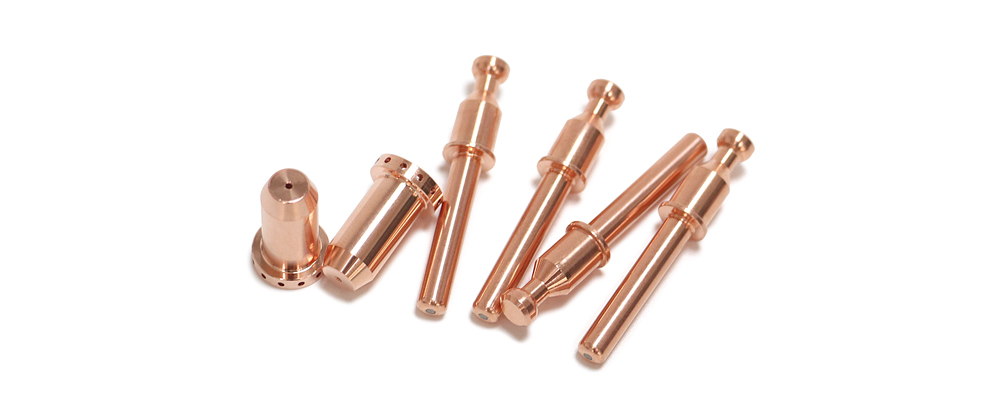
De SL40 9-0094 Trækspids er en del af et matchet forbrugsstofsæt designet til trækskæringsprocessen. For korrekt og sikker drift skal den bruges sammen med sine specifikke partnere:
-
Træk skæreelektrode (f.eks. 9-0093): Dette er obligatorisk. Elektroden til trækskæring har et andet emitterdesign, der er optimeret til bueegenskaberne i denne tilstand. Brug af en standardelektrode vil resultere i dårlig ydeevne.
-
Hvirvelring & Holdehætte: Brug de standardkomponenter, der er specificeret til din SL40-brænder. Sørg for, at de er rene og i god stand.
-
Indstilling for strømforsyning: Din Hypertherm SL40 strømforsyning skal indstilles til den korrekte strømstyrke for materialet og “Træk” mode (hvis udstyret). Denne tilstand kan justere gasflow og pilotbueparametre for optimal modstandsskæring.
Ofte stillede spørgsmål (FAQ)
Q1: Kan jeg bruge SL40 9-0094 Drag Tip på enhver materialetykkelse?
A: Nej. SL40 9-0094 Trækspidsen er specifikt optimeret til at skære tyndere materialer, typisk op til 3/16″ (5 mm) blødt stål. Forsøg på at trække snit på tykkere materiale kan forårsage overdreven slid på skjoldet, dårlig snitkvalitet og potentiel skade på emnet eller spidsen. For tykkere materialer skal du skifte til en standard afskærmet dyse og bruge standoff-skæreteknikken.
Q2: Hvordan ved jeg, hvornår trækskjoldet er slidt og skal udskiftes?
EN: Efterse trækskærmen før hver brug. Udskift SL40 9-0094 Trækspids når det udragende skjold omkring dysen er slidt ned til det punkt, hvor dysefladen bliver blottet eller næsten blotlagt. Fortsat brug af et stærkt slidt modstandsskjold vil resultere i, at dysen kommer i kontakt med emnet, hvilket forårsager dobbeltbuedannelse og øjeblikkelig, kostbar skade på dysen og potentielt brænderen.
Q3: Er trækskæringsteknikken sikker? Det ser ud til, at lommelygten kortslutter.
EN: Ja, det er en sikker, producent-konstrueret proces. Trækskjoldet er en elektrisk isolator. Når skjoldet er i kontakt med emnet, starter pilotbuen inde i koppen. Når lysbuen ioniserer en sti, overføres den ved skjoldets udgangsåbning til arbejdsemnet. Selve skjoldet skaber ikke en direkte elektrisk kortslutning. Følg altid alle standard sikkerhedsprocedurer for plasmaskæring.
Spørgsmål 4: Min trækspids ser ud til at blive slidt meget hurtigt. Hvad kan årsagen være?
EN: Hurtigt slid er normalt forårsaget af en af tre faktorer: 1) Skæring af materiale, der er for tykt, 2) For stort tryk nedad – du skal kun lade vægten af brænderen hvile på skjoldet, ikke skubbe ned, eller 3) Skæring af meget slibende overflader som kraftig rust eller betonbelagt stål. Sørg for, at du bruger den korrekte teknik og anvendelse.
Q5: Kan jeg bruge en standarddyse, hvis jeg løber tør for trækspidser?
EN: Ja, dit SL40-system vil stadig fungere med en standard afskærmet dyse (som en 9-8190). Du skal dog skifte din teknik til standoff skæring, opretholde en konsekvent 1/8″ bue afstand. Du vil miste fordelene ved træk-og-skær-enkelheden, og snitkvaliteten på tyndt materiale kan variere med dit færdighedsniveau.

Konklusion: Lås op for enkelhed og hastighed i din butik
De SL40 9-0094 Trækspids er mere end en forbrugsvare; det er et produktivitetsværktøj, der forenkler en af de mest almindelige opgaver inden for metalbearbejdning. Ved at omfavne træk-og-skær-teknikken kan butikker accelerere træningen, forbedre resultaterne på tynde materialer og reducere operatørens belastning. Det repræsenterer den smarte anvendelse af teknik til at løse en praktisk udfordring, hvilket gør plasmaskæring i professionel kvalitet mere tilgængelig og effektiv.
For enhver SL40-ejer, der regelmæssigt arbejder med metalplader eller værdsætter en hurtigere og nemmere manuel skæreproces, der holder en forsyning med SL40 9-0094 Træktips ved hånden er afgørende. Det er den enkleste måde at sikre, at hvert snit er lige, rent og ubesværet.
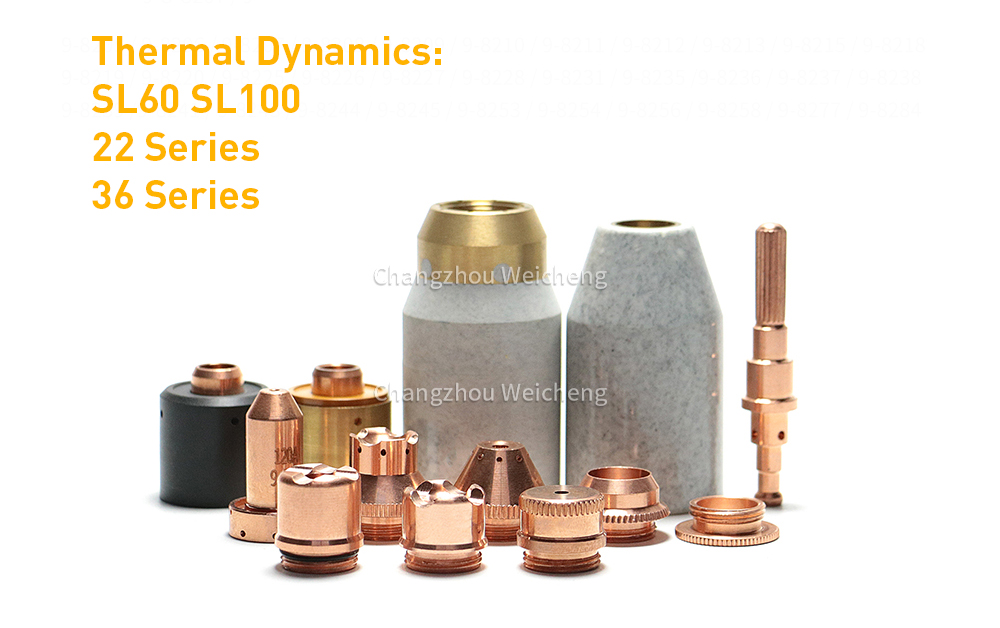
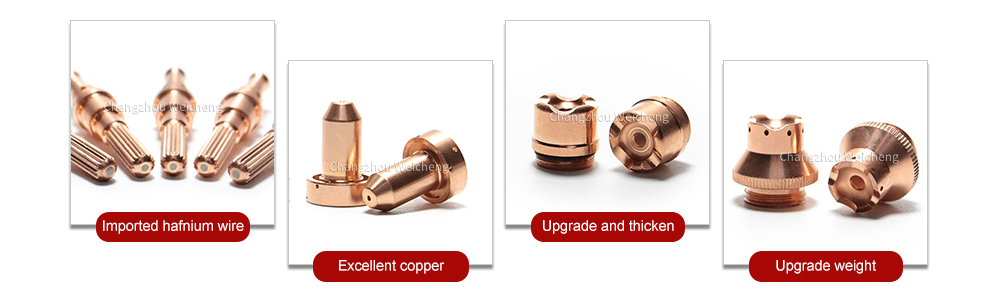
|
Shield Gas Distributør
|
36-1273
|
Shield Cup
|
22-1016
|
|
Shield Gas Distributør
|
36-1282
|
Shield Cap
|
22-1025
|
|
Shield Gas Distributør
|
36-1280
|
Skjoldgas
|
22-1272
|
|
Shield Cup
|
36-1018
|
Plasmasgasdistributør
|
22-1041
|
|
SHIELD -REAUTER
|
36-1019
|
Elektrode
|
22-1069
|
|
Patron
|
36-1020
|
Patron
|
22-1020
|
|
Shield Cup
|
36-1016
|
Shield Cap
|
22-1027
|
|
Shield Cap
|
36-1025
|
Dyse
|
22-1153
|
|
Shield Cap
|
36-1028
|
Elektrode
|
22-1171
|
|
Shield Cap
|
36-1029
|
Shield Cap
|
22-1030
|
|
Shield Cap
|
36-1034
|
Shield Gas Distributør
|
22-1285
|
|
Shield Gas Distributør
|
36-1272
|
Dyse
|
22-1055
|
|
Dyse
|
36-1051
|
Plasmasgasdistributør
|
22-1042
|
|
Dyse
|
36-1053
|
Elektrode
|
22-1075
|
|
Dyse
|
36-1060
|
Patron
|
22-1022
|
|
Dyse
|
36-1055
|
Shield Cap
|
22-1028
|
|
Dyse
|
36-1058
|
Shield Cap
|
22-1275
|
|
Dyse
|
36-1064
|
Dyse
|
22-1054
|
|
Plasmasgasdistributør
|
36-1041
|
Elektrode
|
22-1072
|
|
Elektrode
|
36-1069
|
Patron
|
22-1020
|
|
Shield Cap
|
36-1027
|
Dyse
|
21-1052
|
|
Elektrode
|
36-1071
|
Dyse
|
21-1055
|
|
Elektrode
|
36-1089
|
Elektrode
|
21-1075
|
|
Elektrode
|
36-1085
|
Elektrode
|
21-1093
|
|
Shield Gas Distributør
|
36-1273
|
Dyse
|
21-1152
|
|
Shield Gas Distributør
|
21-1272
|
Dyse
|
21-1153
|
|
Shield Gas Distributør
|
21-1285
|
Elektrode
|
21-1170
|
|
Kontakt os venligst!
|
Elektrode
|
21-1171
|
|


Anmeldelser
Der er ingen anmeldelser endnu.